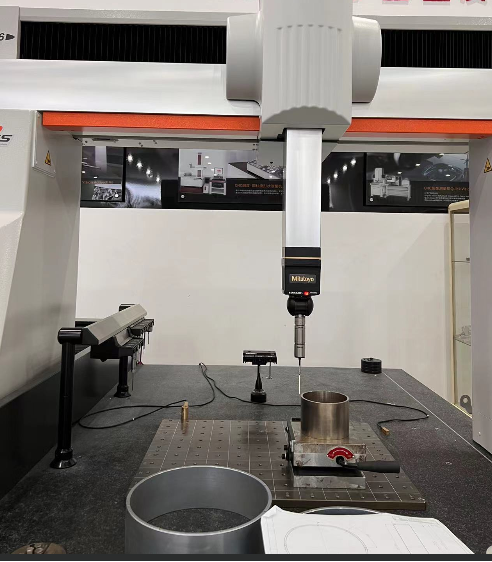
Een coördinatenmeetmachine (CMM) neemt een specifieke, duidelijk gedefinieerde plaats in binnen de kwaliteitsketen van gietstukken. Gietstukken brengen inspectie-uitdagingen met zich mee die fundamenteel verschillen van die bij bewerkte onderdelen: de geometrie ontstaat door een krimpende, vervormende mal in plaats van door een gecontroleerd snijgereedschap; interne defecten zoals porositeit en krimp zijn vaak niet zichtbaar vanaf het oppervlak; en kritische kenmerken kunnen onbereikbaar zijn voor een tactiele sonde. De CMM lost niet al deze problemen op, maar blijft het referentie-instrument om te verifiëren of de externe geometrie van een gietstuk overeenkomt met de ontwerpdoelstelling – en steeds vaker om die geometrische waarheid terug te koppelen naar het gieterijproces.
De basis: externe dimensionale en geometrische verificatie. De kerntaak van de CMM in een gieterij is om, met traceerbare nauwkeurigheid, vast te stellen of een gietstuk voldoet aan de gespecificeerde afmetingen en geometrische toleranties. Door discrete punten op het oppervlak te meten en de resulterende coördinaten te vergelijken met een CAD-model, berekent een CMM niet alleen lengte en diameter, maar ook vorm- en positietoleranties – vlakheid, rondheid, cilindriciteit, positie en profiel – die moeilijk of onmogelijk betrouwbaar te verifiëren zijn met handgereedschap. Onderzoeken naar de dimensionale inspectie van gietstukken hebben aangetoond dat de CMM de beste herhaalbaarheid en reproduceerbaarheid biedt van alle veelgebruikte instrumenten, terwijl micrometers, layoutmachines en schuifmaten in deze context met grote zorg moeten worden toegepast. Voor complexe gietstukken zoals motorblokken, pompbehuizingen en klephuisvestingen is de CMM het officiële instrument voor dit type verificatie. In high-performance gieterijen die klanten uit de lucht- en ruimtevaart en de automobielsector bedienen, worden meerdere CMM’s speciaal ingezet voor externe dimensionale verificatie, inclusief analoge scanhoofden voor ultraprecieze oppervlaktemetingen en ingewikkelde geometrieën, en softwareplatforms die zijn geconfigureerd voor kritische kenmerken zoals geleiders, zittingen en boringen.
Waar de CMM zijn plaats verwerft: complexe eigenschappen en referentiesystemen. Gegoten onderdelen die later bewerkt moeten worden – lagergaten, montagevlakken, afdichtingsoppervlakken – vereisen duidelijk gedefinieerde referentiekaders, en de CMM is het natuurlijke instrument om deze kaders vast te stellen en te verifiëren. De Volkswagen-gieterij in Kassel, die cilinderkrukhuizen, versnellingsbakbehuizingen en behuizingen voor elektromotoren produceert in een drieploegendienst, inspecteert elke ploeg minstens één component van elke spuitgietmachine, wat neerkomt op 64 of meer CMM- en optische inspecties gedurende een periode van acht uur. De gieterij meldt dat het combineren van tactiele CMM-metingen met geautomatiseerd optisch scannen de capaciteit met 30 procent heeft vergroot, terwijl ontbrekende gegevens binnen één proces kunnen worden aangevuld door gerichte tactiele metingen. Dit is een veelzeggend patroon: de CMM is niet langer het enige instrument, maar blijft wel het anker voor nauwkeurigheid binnen een multisensor-systeem.
Grote gietstukken en het bereikprobleem. Een aanzienlijk deel van het gieterijwerk bestaat uit gietstukken die te groot of te zwaar zijn om aan een conventionele brug-CMM gepresenteerd te worden. Gantry-CMM's lossen dit op door een meetvolume te bieden dat groot genoeg is voor werkstukken die niet gemakkelijk verplaatst kunnen worden, terwijl draagbare CMM's en articulerende armen de meting naar het gietstuk brengen in plaats van andersom. Voor zeer grote stalen gietstukken met complexe gebogen oppervlakken en interne structuren zijn breedareaal-CMM-configuraties geïntroduceerd, specifiek om dimensionele inspectie op de werkvloer praktisch te maken. De keuze van het platform – brug, gantry, draagbaar of optisch – wordt daarom minder bepaald door alleen de nauwkeurigheidsspecificatie dan door de fysieke realiteit van de afmetingen, handling en opspanning van het gietstuk. Voor grote gietstukken reikt de waarde van de CMM verder dan acceptatietests: belangrijke dimensionale gegevens kunnen worden doorgegeven aan bewerkingscentra om materiaaloverschotten te verminderen, schade aan gereedschap te voorkomen en de totale productiecyclustijd te verkorten.
Complementariteit, niet substitutie: CMM naast NDT en CT. Het belangrijkste conceptuele punt met betrekking tot CMM's in het gietwerk is wat ze niet kunnen zien. Een tactiele CMM verifieert de externe geometrie; hij detecteert geen interne porositeit, krimpshrinkageholtes, zandinsluitingen of onderoppervlakkige scheuren. Gieterijen gebruiken CMM's daarom naast radiografisch onderzoek, ultrasoon onderzoek en steeds vaker computertomografie (CT). CT onthult interne defecten en kan de wanddikte in gebieden meten die voor tactiele sondes ontoegankelijk zijn, terwijl de CMM het externe dimensionale kader biedt dat CT alleen niet met dezelfde nauwkeurigheid kan leveren voor gemeten kenmerken. Een geïntegreerde metrologieleverancier illustreert de taakverdeling duidelijk: acht CMM's voor externe dimensionele verificatie, vier 3D-laserscanners voor realtime inline-inspectie en procesfeedback, en drie CT-scanners voor evaluatie van porositeit, analyse van wanddikte en detectie van defecten. In deze architectuur beantwoordt de CMM de vraag "is de externe geometrie correct?", terwijl CT en NDT antwoorden op "is het materiaal in orde?"—en beide antwoorden zijn vereist voordat een gietstuk wordt vrijgegeven.
De beperking die de evoluerende rol van de CMM vormgeeft. De grootste sterkte van de CMM — discrete, zeer nauwkeurige puntmeting — is ook zijn beperking bij giettoepassingen. Voor dunwandige of grote freeform-gietstukken zoals turbinebladen en constructiegietstukken kan een CMM-rapport dat op gedefinieerde datumpunten en controlesecties slaagt, toch het globale vervormingspatroon missen: hoe krimp en kromtrekking over het doorlopende oppervlak zijn verdeeld, en of een lokale afwijking bij de wortel zich over de lengte versterkt. Omdat een CMM discrete punten vastlegt, worden de oppervlaktewisselingen tussen meetpunten door interpolatie gladgestreken, en geeft de output meestal geïsoleerde sectieprofielen weer in plaats van een ruimtelijke kaart van de afwijking. De toegang voor sondes kan ook beperkt zijn in smalle interne passages en teruggetrokken gebieden. Daarom combineren gieterijen CMM's steeds vaker met optische gebiedsscanning of CT: de CMM levert de traceerbare dimensionale referentie, terwijl dichtere sensormodaliteiten de ruimtelijke context bieden die nodig is om matrijsontwerp en procesparameters te corrigeren.
Van inspectiestation naar procesfeedbackknooppunt. De ontwikkeling van het gebruik van CMM’s in de gieterij volgt die in de precisiebewerking, maar met een duidelijke nadruk op de gieterijsector. Traditioneel beperkt tot een meetlaboratorium worden CMM’s nu geïntegreerd in geautomatiseerde beladingssystemen en productiecellen. De gieterij van Volkswagen in Kassel maakt gebruik van een geautomatiseerde optische 3D-meetmachine die samenwerkt met veertien instelstations; deze is gekoppeld aan de CMM’s zodat componenten tijdens de inspectie doorlopen zonder dat operators hoeven te wachten op toegang voor metingen. Draagbare CMM’s in combinatie met gespecialiseerde software worden ingezet om kwaliteitscontrole in een gesloten lus tot stand te brengen, waardoor on-site metingen en realtime datafeedback mogelijk zijn voor productieaanpassingen. Op een hoger niveau kunnen CMM-gegevens rechtstreeks naar bewerkingsapparatuur worden verzonden, zodat bewerkingsprogramma’s worden aangepast voordat afwijkende kenmerken worden weggesneden. Voor een gieterij is deze feedbacklus bijzonder waardevol, omdat afwijkingen in het gietproces hun oorsprong vinden stroomopwaarts – in maltemperatuur, koelsnelheid, zandeigenschappen en patroonvrijheden – dus hoe eerder dimensionale nauwkeurigheid bij procesingenieurs bekend is, des te groter de kans dat herhaling wordt voorkomen in plaats van alleen schroot te signaleren.
Samengevat is de rol van de CMM in de gieterij noch verouderd noch onbeperkt. Het is het instrument dat externe gietgeometrie omzet in traceerbare, bruikbare gegevens: het verifiëren van referentiepunten en kritische kenmerken, het verankeren van multisensor-inspectiesystemen, het mogelijk maken van vooruitgevoerde bewerkingsmarges bij grote gietstukken, en steeds vaker het sluiten van de lus tussen meting en procesbesturing. De beperkingen wat betreft puntendichtheid en interne toegang zijn reëel, en de gieterijen die er het meest effectief gebruik van maken, beschouwen het als één knooppunt in een meetnetwerk – onmisbaar voor externe geometrische waarheid, maar het krachtigst wanneer het wordt gecombineerd met technologieën die zien wat een sonde niet kan bereiken.