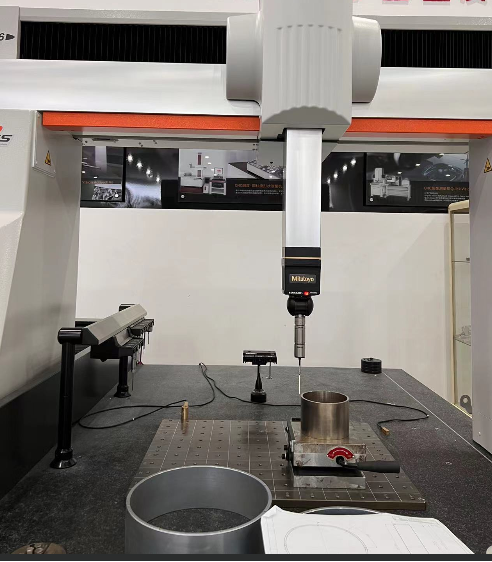
Uma máquina de medição por coordenadas (CMM) ocupa uma posição específica e bem definida na cadeia de qualidade da fundição. As peças fundidas apresentam desafios de inspeção que diferem fundamentalmente dos componentes usinados: a geometria é gerada por um molde que encolhe e se deforma, em vez de uma ferramenta de corte controlada; defeitos internos, como porosidade e retração, muitas vezes são invisíveis à superfície; e características críticas podem ser inacessíveis para uma sonda tátil. A CMM não resolve todos esses problemas, mas continua sendo o instrumento de referência para verificar se a geometria externa de uma peça fundida está conforme o projeto — e, cada vez mais, para retroalimentar esse dado geométrico ao processo de fundição.
A base: verificação dimensional e geométrica externa. A função central da CMM em uma fundição é estabelecer, com precisão rastreável, se uma peça fundida atende às dimensões e tolerâncias geométricas especificadas. Ao sondar pontos discretos na superfície e comparar as coordenadas resultantes com um modelo CAD, a CMM calcula não apenas comprimento e diâmetro, mas também tolerâncias de forma e posição — planicidade, redondeza, cilindricidade, posição e perfil — que são difíceis ou impossíveis de verificar de maneira confiável com ferramentas manuais. Estudos sobre a inspeção dimensional de peças fundidas mostraram que a CMM oferece a melhor repetibilidade e reprodutibilidade entre os instrumentos comumente utilizados, enquanto micrômetros, máquinas de traçado e paquímetros devem ser aplicados com considerável cuidado nesse contexto. Para peças fundidas complexas, como blocos de motor, corpos de bomba e carcaças de válvulas, a CMM é o instrumento de referência para esse tipo de verificação. Em fundições de alto desempenho que atendem clientes dos setores aeroespacial e automotivo, bancos de CMMs são mantidos especificamente para a verificação dimensional externa, incluindo cabeças de varredura analógicas para medição ultra-precisa de superfícies e geometrias intrincadas, e plataformas de software configuradas para características críticas, como guias, assentos e furos.
Onde a CMM conquista seu espaço: características complexas e sistemas de referência. Características fundidas que precisam ser usinadas posteriormente — furos para rolamentos, superfícies de montagem, superfícies de vedação — exigem sistemas de referência bem definidos, e a CMM é a ferramenta natural para estabelecer e verificar esses sistemas. A fundição da Volkswagen em Kassel, que produz blocos de motor, carcaças de caixas de câmbio e carcaças de motores elétricos em operação de três turnos, inspeciona pelo menos um componente de cada máquina de fundição sob pressão por turno, o que equivale a 64 ou mais inspeções com CMM e inspeções ópticas em um período de oito horas. A fundição relata que a combinação da medição tátil por CMM com a digitalização ótica automatizada aumentou a capacidade em 30%, ao mesmo tempo em que permite complementar dados ausentes por meio de medições táteis direcionadas dentro de um único processo. Esse é um padrão revelador: a CMM não é mais o único instrumento, mas continua sendo a referência de precisão dentro de um sistema multissensor.
Grandes peças fundidas e o problema do alcance. Uma parcela significativa do trabalho em fundições envolve peças fundidas grandes ou pesadas demais para serem apresentadas a uma CMM de ponte convencional. As CMMs tipo pórtico resolvem esse problema ao oferecer um volume de medição suficientemente grande para peças que não podem ser movidas com facilidade, enquanto as CMMs portáteis e os braços articulados levam a medição até a peça fundida, em vez de levar a peça até a medição. Para peças fundidas de aço muito grandes, com superfícies curvas complexas e estruturas internas, foram introduzidas configurações de CMM de área ampla especificamente para tornar a inspeção dimensional prática no chão de fábrica. A escolha da plataforma — ponte, pórtico, portátil ou ótica — é, portanto, determinada menos pela especificação de precisão isoladamente do que pela realidade física do tamanho da peça fundida, do manuseio e do fixamento. Para peças fundidas de grande porte, o valor da CMM vai além dos testes de aceitação: dados dimensionais essenciais podem ser repassados aos centros de usinagem para reduzir a folga de usinagem, evitar danos às ferramentas e encurtar o ciclo produtivo total.
Complementarity, not substitution: CMM alongside NDT and CT. The most important conceptual point about CMMs in casting is what they cannot see. A tactile CMM verifies external geometry; it does not detect internal porosity, shrinkage cavities, sand inclusions, or sub-surface cracks. Foundries therefore operate CMMs alongside radiographic testing, ultrasonic testing, and increasingly computed tomography (CT). CT reveals internal defects and can measure internal wall thickness in regions inaccessible to tactile probes, while the CMM provides the external dimensional framework that CT alone cannot deliver with the same accuracy for datumed features. One integrated metrology provider illustrates the division of labour clearly: eight CMMs for external dimensional verification, four 3D laser scanners for real-time inline inspection and process feedback, and three CT scanners for porosity evaluation, wall thickness analysis, and defect detection. In this architecture, the CMM answers the question “is the external geometry right?” while CT and NDT answer “is the material sound?”—and both answers are required before a casting is released.
The limitation that shapes the CMM’s evolving role. The CMM’s greatest strength—discrete, high-accuracy point measurement—is also its constraint in casting applications. For thin-walled or large free-form castings such as turbine blades and structural castings, a CMM report that passes at defined datum points and control sections may still miss the global deformation pattern: how shrinkage and warpage are distributed across the continuous surface, and whether a local deviation at the root is amplified along the span. Because a CMM captures discrete points, the surface undulations between measurement points are smoothed by interpolation, and the output tends to present isolated section profiles rather than a spatial map of deviation. Probe access can also be limited in narrow internal passages and re-entrant regions. This is why foundries increasingly pair CMMs with optical area scanning or CT: the CMM supplies the traceable dimensional reference, while denser sensing modalities supply the spatial context needed to correct mold design and process parameters.
From inspection station to process feedback node. The trajectory of CMM use in casting mirrors its trajectory in precision machining, but with a distinct foundry emphasis. Traditionally confined to a metrology laboratory, CMMs are now being integrated into automated loading systems and production cells. Volkswagen’s Kassel foundry uses an automated optical 3D measuring machine that interacts with fourteen setup stations, networked with its CMMs so that components move through inspection without operators waiting for measurement access. Portable CMMs combined with dedicated software are being deployed to establish closed-loop quality control, enabling on-site measurement and real-time data feedback for production adjustment. At a more advanced level, CMM data can be transmitted directly to processing equipment so that machining programs are adjusted before nonconforming features are cut. For a foundry, this feedback loop is especially valuable because casting deviations originate upstream—in mold temperature, cooling rate, sand properties, and pattern allowances—so the earlier dimensional truth reaches process engineers, the more likely it is to prevent recurrence rather than merely flag scrap.
In summary, the CMM’s role in casting is neither obsolete nor unlimited. It is the instrument that converts external casting geometry into traceable, actionable data: verifying datums and critical features, anchoring multi-sensor inspection systems, enabling forward feed of machining allowance on large castings, and increasingly closing the loop between measurement and process control. Its limitations in point density and internal access are real, and the foundries that use it most effectively treat it as one node in a metrology network—indispensable for external geometric truth, but most powerful when paired with the technologies that see what a probe cannot reach.