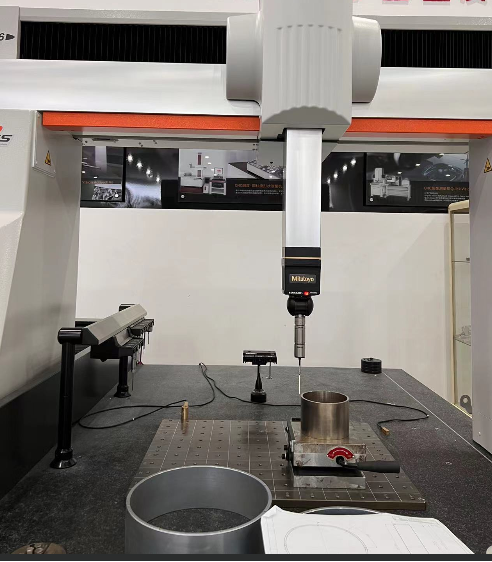
Une machine à mesurer tridimensionnelle (MMT) occupe une place spécifique et bien définie dans la chaîne d’assurance qualité de la fonderie. Les pièces moulées posent des défis d’inspection fondamentalement différents de ceux des pièces usinées : leur géométrie résulte d’un moule qui rétrécit et se déforme, plutôt que d’un outil de coupe contrôlé ; les défauts internes, tels que la porosité et le retrait, sont souvent invisibles en surface ; et certaines caractéristiques critiques peuvent être inaccessibles à une sonde tactile. La MMT ne résout pas tous ces problèmes, mais elle demeure l’instrument de référence pour vérifier si la géométrie externe d’une pièce moulée est conforme aux spécifications de conception — et, de plus en plus, pour rétroalimenter cette information géométrique au sein du processus de fonderie.
La fonction de base : vérification dimensionnelle et géométrique externe. La mission essentielle de la MMT en fonderie est d’établir, avec une précision traçable, si une pièce moulée respecte ses dimensions et tolérances géométriques spécifiées. En sondant des points discrets à la surface et en comparant les coordonnées obtenues à un modèle CAO, une MMT calcule non seulement les longueurs et diamètres, mais aussi les tolérances de forme et de position — planéité, circularité, cylindricité, position et profil — qu’il est difficile, voire impossible, de vérifier de manière fiable avec des outils manuels. Des études sur l’inspection dimensionnelle des pièces moulées ont montré que la MMT offre la meilleure répétabilité et reproductibilité parmi les instruments couramment utilisés, tandis que les micromètres, les machines de traçage et les pieds à coulisse doivent être employés avec une grande prudence dans ce contexte. Pour les pièces moulées complexes, telles que les blocs-moteurs, les corps de pompe et les carters de vannes, la MMT constitue l’instrument de référence pour ce type de vérification. Dans les fonderies haute performance desservant des clients des secteurs aérospatial et automobile, des parcs de MMT sont maintenus spécifiquement pour la vérification dimensionnelle externe, comprenant des têtes de numérisation analogiques pour des mesures de surface ultra-précises et des géométries complexes, ainsi que des plateformes logicielles configurées pour des caractéristiques critiques telles que les guides, les sièges et les alésages.
Là où la CMM trouve toute sa place : caractéristiques complexes et systèmes de références. Les caractéristiques moulées qui doivent ensuite être usinées — alésages de paliers, faces de montage, surfaces d’étanchéité — nécessitent des cadres de référence bien définis, et la CMM est l’outil naturel pour établir et vérifier ces cadres. La fonderie Volkswagen de Kassel, qui produit des carters de vilebrequin, des boîtes de vitesses et des corps de moteurs électriques en trois-huit, inspecte au moins un composant par machine de moulage sous pression à chaque poste de travail, ce qui représente 64 inspections ou plus par CMM et par inspection optique au cours d’une période de huit heures. La fonderie indique que la combinaison de la mesure tactile par CMM avec le balayage optique automatisé a augmenté la capacité de 30 %, tout en permettant de compléter les données manquantes par une mesure tactile ciblée dans le cadre d’un même processus. Voilà un schéma révélateur : la CMM n’est plus l’instrument unique, mais elle demeure l’ancrage de précision au sein d’un système multi-capteurs.
Les grandes pièces moulées et le problème de portée. Une part importante du travail en fonderie concerne des pièces trop volumineuses ou trop lourdes pour être présentées à une CMM pont conventionnelle. Les CMM à portique pallient ce problème en offrant un volume de mesure suffisamment grand pour des pièces qu’il n’est pas pratique de déplacer, tandis que les CMM portables et les bras articulés amènent la mesure jusqu’à la pièce moulée plutôt que l’inverse. Pour les très grandes pièces moulées en acier aux surfaces courbes complexes et aux structures internes, des configurations de CMM à large champ ont été spécialement développées afin de rendre l’inspection dimensionnelle réalisable directement sur le lieu de production. Le choix de la plateforme — pont, portique, portable ou optique — est donc moins dicté par la seule spécification de précision que par la réalité physique liée à la taille, à la manutention et au dispositif de fixation des pièces moulées. Pour les grandes pièces moulées, la valeur de la CMM dépasse le simple contrôle d’acceptation : les données dimensionnelles essentielles peuvent être transmises aux centres d’usinage afin de réduire les tolérances d’usinage, d’éviter les dommages aux outils et de raccourcir le cycle global de production.
Complémentarité, et non substitution : la CMM aux côtés des END et de la tomographie par ordinateur. Le point conceptuel le plus important concernant les CMM en fonderie réside dans ce qu’elles ne peuvent pas détecter. Une CMM tactile vérifie la géométrie externe ; elle ne met pas en évidence la porosité interne, les cavités de retrait, les inclusions de sable ou les fissures sous-surface. Les fonderies exploitent donc les CMM conjointement avec les essais radiographiques, les essais ultrasonores et, de plus en plus, la tomographie par ordinateur (CT). La CT révèle les défauts internes et peut mesurer l’épaisseur des parois internes dans des zones inaccessibles aux palpeurs tactiles, tandis que la CMM fournit le cadre dimensionnel externe que la CT seule ne peut pas restituer avec la même précision pour les caractéristiques datées. Un fournisseur intégré de métrologie illustre clairement cette répartition des tâches : huit CMM pour la vérification dimensionnelle externe, quatre scanners laser 3D pour l’inspection en ligne en temps réel et le retour d’information sur le procédé, et trois scanners CT pour l’évaluation de la porosité, l’analyse de l’épaisseur des parois et la détection des défauts. Dans cette architecture, la CMM répond à la question « la géométrie externe est-elle conforme ? » tandis que la CT et les END répondent à « le matériau est-il sain ? » — et les deux réponses sont nécessaires avant la libération d’une pièce moulée.
La limitation qui façonne le rôle évolutif de la CMM. La principale force de la CMM — la mesure ponctuelle discrète et de haute précision — constitue également sa contrainte dans les applications de fonderie. Pour les pièces moulées à paroi mince ou de grande forme libre, telles que les aubes de turbine et les pièces structurelles, un rapport CMM passant les points de référence et les sections de contrôle définis peut néanmoins omettre le schéma global de déformation : la manière dont le retrait et le gauchissement se répartissent sur toute la surface continue, ainsi que le fait qu’un écart local à la racine soit amplifié sur toute la portée. Du fait que la CMM ne capture que des points discrets, les ondulations de surface entre les points de mesure sont lissées par interpolation, et le résultat tend à présenter des profils de section isolés plutôt qu’une cartographie spatiale des écarts. L’accès du palpeur peut également être limité dans les passages internes étroits et les zones rentrantes. C’est pourquoi les fonderies associent de plus en plus les CMM à la numérisation optique de surfaces ou à la CT : la CMM fournit la référence dimensionnelle traçable, tandis que des modalités de capteurs plus denses apportent le contexte spatial nécessaire pour corriger la conception du moule et les paramètres de processus.
De la station d’inspection au nœud de rétroaction du processus. La trajectoire de l’utilisation des MMT dans la fonderie suit celle observée en usinage de précision, mais avec une orientation marquée vers les spécificités de la fonderie. Traditionnellement cantonnées à un laboratoire de métrologie, les MMT sont désormais intégrées à des systèmes de chargement automatisés et à des cellules de production. La fonderie de Volkswagen à Kassel utilise une machine de mesure optique 3D automatisée qui interagit avec quatorze postes de réglage, connectée en réseau à ses MMT, permettant aux pièces de circuler à travers le contrôle sans que les opérateurs attendent d’accéder aux mesures. Des MMT portables, associées à des logiciels dédiés, sont déployées pour mettre en place un contrôle qualité en boucle fermée, rendant possible la mesure sur site et la rétroaction en temps réel des données afin d’ajuster la production. À un niveau plus avancé, les données issues des MMT peuvent être transmises directement aux équipements de traitement, de sorte que les programmes d’usinage soient ajustés avant même que des caractéristiques non conformes ne soient usinées. Pour une fonderie, cette boucle de rétroaction est particulièrement précieuse, car les écarts de coulée prennent leur source en amont — dans la température du moule, la vitesse de refroidissement, les propriétés du sable ou les tolérances de modèle — ; ainsi, plus tôt la vérité dimensionnelle parvient aux ingénieurs de process, plus il est probable de prévenir la récurrence plutôt que de se contenter de signaler des rebuts.
En résumé, le rôle de la MMT dans la fonderie n’est ni obsolète ni illimité. C’est l’instrument qui transforme la géométrie externe des pièces moulées en données traçables et exploitables : vérification des références et des caractéristiques critiques, ancrage des systèmes d’inspection multi-capteurs, alimentation en amont des marges d’usinage sur les grandes pièces moulées, et, de plus en plus, fermeture de la boucle entre la mesure et le contrôle du processus. Ses limitations en termes de densité de points et d’accès interne sont réelles, et les fonderies qui l’utilisent le plus efficacement la considèrent comme un nœud au sein d’un réseau de métrologie — indispensable pour obtenir la vérité géométrique externe, mais particulièrement puissante lorsqu’elle est associée aux technologies capables d’explorer ce qu’une sonde ne peut atteindre.