Dans le paysage en rapide évolution de la fabrication métallique, les fonderies et les ingénieurs recherchent constamment des méthodes de moulage offrant une précision supérieure, une flexibilité de conception et une efficacité économique, tout en respectant l’engagement environnemental. Le moulage par mousse perdue (LFC), également appelé moulage à modèle évaporable ou moulage en moule plein, s’est imposé comme l’une des technologies de moulage les plus avancées du XXIᵉ siècle. Souvent qualifiée de « technologie de moulage verte », le LFC marque un véritable tournant dans la manière dont sont fabriqués les composants métalliques complexes.
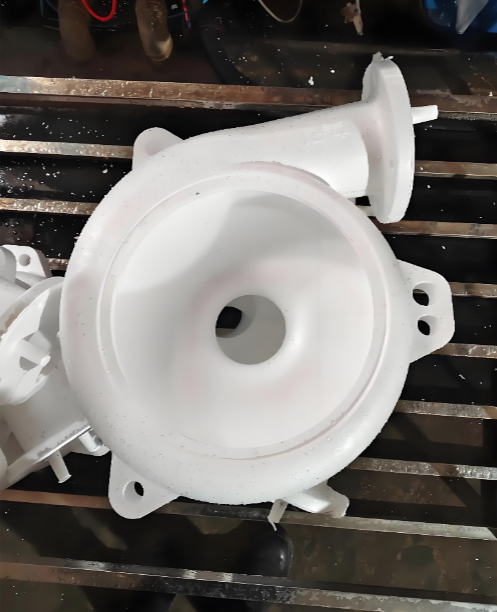
Moulage à mousse perdue Il s’agit d’une méthode de moulage de précision proche de la forme finale, utilisant un modèle en mousse consommable — généralement en polystyrène expansé (EPS) ou en STMMA — pour créer la cavité de moulage. Le procédé commence par la réalisation d’un modèle en mousse identique à la pièce finale souhaitée, puis ce modèle est recouvert d’un matériau réfractaire perméable. Le modèle revêtu est placé dans un moule et entouré de sable sec non lié, qui est vibré afin d’assurer une compaction adéquate. Lorsque le métal fondu est versé directement sur le modèle en mousse, celui-ci s’évapore instantanément et le métal remplit la cavité, reproduisant avec précision le modèle initial.
Comme le modèle en mousse est entièrement consumé lors du moulage — d’où le nom « mousse perdue » —, ce procédé élimine le besoin de retirer le modèle, de réaliser des lignes de jointure ou d’utiliser des noyaux, redéfinissant fondamentalement les possibilités du moulage métallique.
Principaux avantages de la fonderie à la mousse perdue
- Précision dimensionnelle et finition de surface exceptionnelles
Le moulage par mousse perdue offre une précision comparable à celle du moulage à cire perdue, tout en conservant l’efficacité économique du moulage au sable. Les pièces obtenues par LFC atteignent des tolérances dimensionnelles aussi serrées que les classes CT7 à CT9, avec des tolérances linéaires de ±0,005 mm/mm. La rugosité de surface se situe généralement entre Ra 3,2 et 12,5 μm — nettement plus lisse que celle du moulage traditionnel au sable (Ra 12,5–25 μm). Dans les applications avancées, la rugosité peut être encore améliorée, jusqu’à Ra 3,2–6,3 μm.
Cette précision exceptionnelle se traduit directement par une réduction des besoins d’usinage. Le procédé ne nécessite généralement qu’une allowance d’usinage de 1,5 à 2 mm, diminuant ainsi le temps d’usinage mécanique de 40 à 50 % par rapport au moulage au sable conventionnel. De nombreuses pièces simples peuvent être produites sous forme de pièces « proches de la forme finale », répondant aux exigences fonctionnelles avec peu ou pas de post-traitement.
- Une liberté de conception et une complexité inégalées
Peut-être l’avantage le plus révolutionnaire du LFC est sa capacité à produire des géométries difficiles, voire impossibles à obtenir par les méthodes de moulage classiques. Le modèle en mousse peut être assemblé à partir de plusieurs éléments, permettant aux ingénieurs de regrouper des ensembles complexes en une seule pièce moulée.
Le procédé élimine le besoin de :
Lignes de jointure — En l’absence de séparation du moule, les pièces moulées ne présentent ni bavures ni défauts liés aux lignes de jointure.
Angles de dépouille — Les parois verticales peuvent être coulées avec une conicité nulle, maximisant ainsi l’efficacité de la conception
Cœurs de sable — Des passages internes complexes, des canaux de refroidissement et des cavités élaborées sont formés directement par le modèle en mousse
Cette liberté de conception permet la fabrication de blocs-moteurs dotés de chemises d’eau intégrées, de carters de pompe aux géométries internes complexes, de corps de soupape à plusieurs chambres, ainsi que de pièces à paroi mince pouvant atteindre 2,5 mm d’épaisseur.
- Des réductions significatives des coûts
La fonderie à la mousse perdue offre des avantages économiques convaincants sur l’ensemble du cycle de vie de la production :
Investissement moindre en outillage : les coûts d’outillage pour les modèles en mousse sont nettement inférieurs à ceux des moules métalliques traditionnels.
Réduction des coûts de production : des études ont démontré que la fonderie à la mousse perdue peut réaliser des économies d’énergie de 25 à 30 %, une productivité du travail améliorée de 46 %, une réduction de la consommation de matière de 7 %, ainsi qu’une baisse globale des coûts de production de 20 à 25 %. Dans de nombreuses applications, les coûts totaux peuvent être réduits de 30 à 50 % par rapport à la fonderie traditionnelle en sable.
Flux de processus simplifié : la fonderie traditionnelle en sable nécessite plusieurs étapes, notamment la fabrication des noyaux, leur assemblage, la fermeture du moule, le démoulage, l’élimination des noyaux et le meulage des bavures. La fonderie à la mousse perdue rationalise ce processus en ne comprenant que : préparation du modèle en mousse → revêtement → remplissage du sable → coulée → démoulage. Cela élimine 30 à 50 % des équipements de production, réduit l’investissement en équipements de 20 à 30 % et les coûts de main-d’œuvre de 15 à 25 %.
Réduction des coûts d’usinage : La capacité de réalisation de pièces proches de la forme finale du LFC réduit les besoins d’usinage de 40 à 50 %, ce qui diminue considérablement les coûts de traitement post-fusion.
- Une utilisation supérieure des matériaux
Le procédé LFC atteint une efficacité matérielle exceptionnelle grâce à plusieurs mécanismes :
Rendement métallique élevé — Les systèmes de coulée et de masselotte sont conçus avec une précision accrue, réduisant la consommation de métal de 15 à 20 % par rapport aux méthodes traditionnelles. Le taux d’utilisation du métal peut passer de 60 à 70 % à 75 à 85 % pour les pièces moulées en fonte.
Réduction des déchets d’usinage — La nature proche de la forme finale du LFC minimise la quantité de matière à éliminer lors des opérations de finition.
Réutilisation du sable — Le sable sec non lié utilisé dans le LFC peut être recyclé avec un taux de récupération supérieur à 95 %, contre moins de 30 % pour le moulage traditionnel en sable. Les coûts de traitement du sable sont réduits de 40 à 60 %. Comme le sable ne contient aucun liant chimique, il peut être réutilisé directement et est totalement sans danger pour l’élimination.
- Durabilité environnementale — La technologie « Green Casting »
Le moulage par mousse perdue est largement reconnu comme l’une des méthodes de fonderie les plus respectueuses de l’environnement, méritant sa réputation de « fonderie verte du XXIᵉ siècle ».
Consommation d’énergie réduite : Le LFC consomme environ 27 % d’énergie en moins comparé aux procédés utilisant du sable vert ou du sable lié à la résine.
Production minimale de déchets : Ce procédé génère nettement moins de déchets solides et gazeux que la plupart des processus de fonderie. La mousse de polystyrène est composée d’environ 96 % d’air, si bien que très peu d’émissions sont libérées dans l’environnement.
Environnement de travail plus propre : Contrairement au moulage traditionnel en sable, qui nécessite une grande quantité d’eau pour préparer le sable humide et produit d’importantes quantités de poussière et d’eaux usées, le LFC utilise du sable sec sans liants, éliminant ainsi tout rejet d’eaux usées. La pollution par la poussière et le bruit est considérablement réduite, améliorant les conditions de travail du personnel de la fonderie.
Élimination des liants chimiques : Le moulage traditionnel en sable repose sur des liants chimiques (résine, silicate de sodium, etc.) difficiles à recycler et susceptibles de libérer des émissions nocives. Le LFC utilise du sable non lié, éliminant complètement ces préoccupations environnementales.
- Large compatibilité des matériaux et évolutivité
Le moulage par mousse perdue accepte une gamme extrêmement étendue de métaux, incluant les alliages d’aluminium, les fontes, les aciers, les aciers inoxydables, les alliages de cuivre, les alliages de nickel et le magnésium. Le procédé est également très polyvalent en termes de taille des pièces, capable de produire des composants allant de 0,5 kg jusqu’à plusieurs tonnes. Cette flexibilité rend le LFC adapté à des applications dans des secteurs variés, allant de l’automobile et de l’aérospatiale aux machines industrielles et à l’ingénierie maritime.
La fonderie à modèle perdu représente une avancée fondamentale dans la fabrication des métaux — une technologie qui offre une précision supérieure, une liberté de conception sans précédent, des économies significatives et une durabilité environnementale, le tout au sein d’un procédé intégré. Alors que les industries exigent de plus en plus des pièces plus légères et plus complexes, produites avec une efficacité accrue et un impact environnemental réduit, la fonderie à modèle perdu est appelée à jouer un rôle central croissant dans l’avenir de la fonderie métallique.
Qu’il s’agisse de composants de groupes motopropulseurs automobiles, de machines industrielles ou de structures aérospatiales, la fonderie à modèle perdu offre aux fabricants une voie éprouvée vers une qualité supérieure, des coûts réduits et une production plus propre.