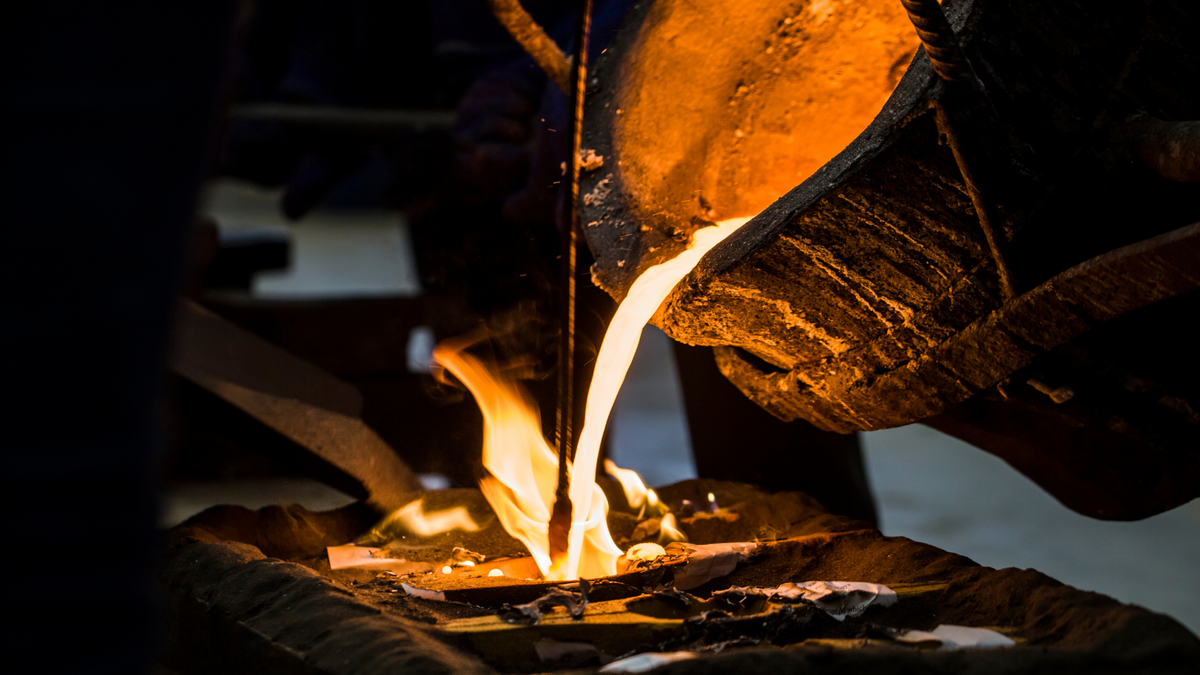
No mundo da manufatura, a fundição é um dos processos mais antigos e fundamentais para moldar metais fundidos em peças sólidas. Entre os diversos métodos de fundição, a fundição em molde metálico (também conhecida como fundição em molde permanente ou fundição em molde rígido) e a fundição em molde de areia são duas das técnicas mais amplamente utilizadas. Embora ambas atendam ao mesmo propósito básico, operam com princípios fundamentalmente diferentes e apresentam vantagens e limitações distintas. Em sua essência, a escolha entre elas resume-se a uma clássica relação de troca: os moldes metálicos oferecem maior precisão e eficiência, mas implicam altos custos iniciais e rigidez no processo, enquanto os moldes de areia proporcionam flexibilidade incomparável e baixas barreiras de entrada, em detrimento do acabamento superficial e da velocidade de produção.
A seguir, apresenta-se uma comparação detalhada, lado a lado, desses dois processos cruciais, considerando diversas dimensões-chave de desempenho.
- Propriedades Mecânicas da Fundição
- Fundição em Molde Metálico:Devido à rápida absorção de calor pelo molde metálico, o metal fundido resfria e solidifica em um ritmo muito mais rápido. Isso resulta em uma microestrutura de grãos mais fina e densa. Consequentemente, as peças fundidas por esse método apresentam propriedades mecânicas significativamente melhores. Em média, a resistência à tração última pode ser aumentada em cerca de 25%, e a resistência ao escoamento em aproximadamente 20%, em comparação com peças fundidas em areia da mesma liga.
- Fundição em Molde de Areia:A natureza isolante da areia faz com que o metal resfrie lentamente. Esse resfriamento mais lento leva ao crescimento de grãos mais grosseiros e a uma estrutura interna relativamente mais frouxa, o que se traduz em menor resistência mecânica global e ductilidade.
- Precisão Dimensional e Acabamento Superficial
- Fundição em Molde Metálico:As superfícies rígidas e usinadas da cavidade metálica produzem peças fundidas com alta consistência dimensional e um acabamento superficial liso. A repetibilidade entre uma peça e outra é excelente, reduzindo significativamente a necessidade de operações subsequentes de usinagem e acabamento.
- Fundição em Molde de Areia:A textura superficial da areia é diretamente impressa na peça fundida. Consequentemente, o acabamento é áspero e as dimensões são menos precisas, devido à natureza manual da confecção do molde e à variabilidade inerente à compactação da areia. As peças fundidas geralmente exigem uma folga maior para usinagem, a fim de atender às especificações finais.
- Eficiência de Produção e Estrutura de Custos
- Fundição em Molde Metálico:Esse processo é altamente eficiente para a produção em massa. O molde metálico pode ser reutilizado centenas ou até milhares de vezes, reduzindo substancialmente o custo unitário. No entanto, isso exige um investimento inicial significativo, pois os próprios moldes metálicos são caros de projetar, fabricar e manter.
- Fundição em Molde de Areia:A eficiência é baixa porque cada molde de areia é destruído para retirar a peça fundida — um novo molde precisa ser confeccionado para cada peça. Os custos unitários de mão de obra e materiais são maiores em produção contínua. Contudo, o custo de entrada é muito baixo; a areia e os aglutinantes são baratos, e modelos simples não requerem ferramentas avançadas, tornando-o ideal para pequenos lotes e prototipagem.
- Limitações do Processo e Restrições Geométricas
Fundição em Molde Metálico: Este método apresenta limitações rigorosas:
- Sem Permeabilidade:O metal não apresenta porosidade, portanto não pode “respirar”. São necessários sistemas especiais de ventilação; caso contrário, o ar aprisionado provoca bolhas ou falhas de preenchimento.
- Sem Colapsabilidade:O molde rígido não se deforma para acomodar a contração da solidificação. Isso pode levar à formação de trincas térmicas ou fissuras na peça fundida e resultar em uma microestrutura de ferro branco “refrigerado” em peças de ferro fundido.
- Geometria Restrita:Em geral, é inadequado para peças muito grandes, componentes com cavidades internas altamente complexas ou peças com paredes extremamente finas.
Fundição em Molde de Areia: Este método praticamente não apresenta limitações. Moldes de areia podem ser fabricados para atender quase qualquer peso, tamanho e forma — variando de alguns gramas até centenas de toneladas. Além disso, é compatível com praticamente todos os metais fundíveis, incluindo ligas de alto ponto de fusão, como o aço.
- Aproveitamento do Material
- Fundição em Molde Metálico:Graças à precisão da cavidade e à ausência de grandes sistemas de alimentação necessários nos moldes de areia, o consumo de metal líquido é reduzido. Isso geralmente resulta em economia de material entre 15% e 30% em comparação com a fundição em areia.
- Fundição em Molde de Areia:A taxa de aproveitamento do metal é menor, pois uma parcela significativa do metal líquido costuma ser consumida no sistema de canais de alimentação, nas câmaras de resfriamento e nas bacias de vazamento, que acabam se tornando sucata a ser refundida.
- Ambiente de Trabalho e Sustentabilidade
- Fundição em Molde Metálico:Este processo é relativamente limpo e ambientalmente amigável para o piso da fundição. Como utiliza pouca ou nenhuma areia, reduz drasticamente a poeira de sílica suspensa no ar. Além disso, diminui a intensidade do trabalho e é altamente adequado à mecanização e à automação.
- Fundição em Molde de Areia:As condições de trabalho são notadamente severas. As operações de moldagem, conformação, desmoldagem e limpeza geram ruído considerável e poeira perigosa de sílica, representando riscos à saúde dos trabalhadores e exigindo sistemas extensos de coleta de poeira.
Diretrizes para a Seleção do Processo
Considerando essas características distintas, a decisão é principalmente orientada pela escala de produção e pelos requisitos de qualidade:
- Escolha a Fundição em Molde Metálico quando:Você está planejando uma produção em grande volume e em massa. Esse método é particularmente preferido para ligas não ferrosas, como alumínio e magnésio (por exemplo, pistões automotivos, cabeçotes de cilindros e carcaças de motores). Se sua prioridade é alta resistência mecânica, tolerâncias apertadas e superfícies lisas, esta é a opção superior.
- Escolha a Fundição em Molde de Areia quando:Você lida com pequenos lotes, peças personalizadas ou protótipos únicos. Ainda é a escolha dominante para peças grandes, pesadas ou excepcionalmente complexas (como bancadas de máquinas-ferramenta, blocos de motor e grandes corpos de válvulas). Além disso, é a única opção viável para materiais de alto ponto de fusão, como o aço. Atualmente, a fundição em areia ainda representa de 70% a 80% do total mundial de toneladas fundidas, o que evidencia sua versatilidade insubstituível.
Em última análise, compreender essas trade-offs permite que engenheiros e fabricantes alinhem a escolha do processo aos seus objetivos econômicos e especificações técnicas, garantindo o equilíbrio ideal entre custo, qualidade e desempenho.